
6 Tip Khi Gia Công Vật Liệu Nhôm
Gia công cơ khí nhôm là một trong những nhóm thuộc gia công cơ khí kim loại. Bằng việc sử dụng nhiều máy móc hiện đại, thông qua các thao tác cắt, gọt, khoan, mài,…để tạo ra thành phẩm hay thực hiện gia công cơ khí theo yêu cầu của nhiều đối tượng khách hàng khác nhau, tạo ra nhiều thành phẩm đẹp mắt, chính xác, có tính ứng dụng lớn.
Nhôm là một trong những vật liệu gia công phổ biến nhất, vì hầu hết các dạng phôi vật liệu đều có khả năng gia công tuyệt vời. Bởi vì điều này, sự cạnh tranh trong lĩnh vực gia công vật liệu nhôm có thể rất khốc liệt. Hiểu những điều cơ bản đằng sau việc lựa chọn dao cụ cắt gọt, các thông số chạy và kỹ thuật phay tiên tiến cho nhôm có thể giúp các xưởng cơ khí có được lợi thế cạnh tranh.
Tổng Quan 6 típ gia công vật liệu nhôm quan trọng cần ghi nhớ
Gia công nhôm bằng máy CNC có thể đạt năng suất cao và bề mặt đẹp nếu kiểm soát tốt toàn bộ quá trình.
1. Tính chất vật liệu
Nhôm là một vật liệu rất nhẹ, có tính định hình cao, ngoài ra Nhôm có độ bền với thời tiết cao do lớp màng chống oxy hóa nên nhôm không bị oxy hóa trực tiếp. Các bộ phận làm từ vật liệu này có thể được tìm thấy trong gần như mọi ngành công nghiệp. Ngoài ra, Nhôm đã trở thành một lựa chọn phổ biến cho các nguyên mẫu do chi phí thấp và linh hoạt.
2. Biên dạng của dao cụ
Một số lớp phủ của dao cụ được phát triển dành cho gia công Nhôm ví dụ như lớp phủ ZrN màu vàng phổ biến (Zirconium Nitride) hoặc lớp phủ ít thông dụng TiB2 nhưng hiệu quả cao khi gia công Nhôm (Titanium Diboride). Một số dao cụ cắt không sử dụng lớp phủ cũng có thể gia công tốt cho vật liệu này. Tuy nhiên, chìa khóa thực sự để gia công đạt hiệu suất cao đối với vật liệu Nhôm là số lưỡi cắt (me cắt) và góc xoắn phù hợp của dao cụ khi gia công
3. Số lưỡi cắt
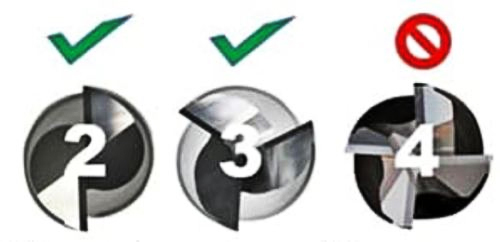
Dao phay nhôm thường được thiết kế 2 hoặc 3 lưỡi cắt. Với số lưỡi cắt lớn hơn, việc di tản chip hay thoát phoi sẽ trở nên khó khăn khi gia công tốc độ cao. Bởi vì khi gia công, phôi nhôm gây bám phoi và các rãnh thoát phoi trở nên nhỏ khi dao phay tăng thêm me cắt khiến việc thoát phoi trở nên kém hơn. Thông thường, dao phay 2 me lựa chọn đầu tiên khi gia công Nhôm.
Tuy nhiên, dao phay 3 me đã được chứng minh gia công tinh tốt hơn, và với các thông số gia công phù hợp, dao 3 me cũng có thể gia công thô tốt. Trong quá trình gia công, độ cứng dao cụ và tốc độ loại bỏ vật liệu mong muốn cũng có thể ảnh hưởng đến việc lựa chọn công cụ.
4. Góc xoắn dao
Góc xoắn dao được đo bằng góc tạo giữa đường tâm của dao và tiếp tuyến thẳng dọc theo cạnh cắt. Dao phay Nhôm thường có góc xoắn cao hơn so với dao phay các vật liệu khác. Các góc xoắn chuyên dụng cho Nhôm thường là 35°, 40° hoặc 45°. Dao phay đa góc xoắn là một lựa chọn tuyệt vời để giảm bớt chatter khiến bề mặt hoàn thiện tốt hơn và tăng tỷ lệ loại bỏ vật liệu.
Góc xoắn ốc 35° hoặc 40° là một lựa chọn tốt cho các ứng dụng gia công thô và phay rãnh truyền thống. Góc xoắn 45° là lựa chọn ưu tiên để gia công tinh. Và cũng dùng để phay hiệu suất cao bởi góc xoắn cao giúp cắt mạnh hơn và lưỡi cắt tiếp xúc bề mặt phôi nhanh hơn.
5. Thông số kỹ thuật gia công
Thiết lập thông số phù hợp cho các ứng dụng gia công nhôm là việc rất quan trọng để tối ưu hóa năng suất và đạt được kết quả tốt. Mặc dù có nhiều yếu tố ảnh hưởng đến việc thiết lập các thông số khi vận hành, tuy nhiên có một số nguyên tắc chung cần tuân thủ khi gia công nhôm. Đối với hợp kim nhôm đúc (ví dụ 308, 356, 380), nên áp dụng bề mặt 500-1000 SFM, với tốc độ quay trục chính RPM thay đổi dựa trên đường kính dao cắt.
Tính toán cơ bản để tìm điểm bắt đầu cho RPM sẽ là (3,82 x SFM) / Đường kính. Trong các hợp kim nhôm (ví dụ 2024, 6061, 7075), nên áp dụng bề mặt 800-1500 SFM, với cùng một phép tính được sử dụng để tìm điểm bắt đầu cho RPM.
6. Chipbreak của dao cụ
Một trong những điều quan trọng nhất cần xem xét khi gia công nhôm (và nhiều vật liệu khác) là hiệu quả của việc thoát phoi. Các dao phay 2 me, 2 me chạy ở tốc độ cắt và bước tiến được đề xuất có thể giúp thoát chip tốt. Tuy nhiên, nếu sử dụng dao 3 me có chipbreaker, bạn có thể tăng vận tốc cắt và bước tiến dao để có hiệu suất cao hơn. Thiết kế biên dạng của chipbreaker khiến chip được bẻ nhỏ hơn để thoát phoi tối ưu trong khi vẫn để lại bề mặt bán tinh.
Nhôm là một trong những vật liệu được sử dụng phổ biến trong gia công cơ khí CNC nhờ trọng lượng nhẹ, khả năng gia công tốt, chống ăn mòn và có nhiều ứng dụng trong ngành ô tô, điện tử, hàng không, khuôn mẫu và sản xuất máy móc.
Tuy nhiên, gia công nhôm bằng máy CNC không phải lúc nào cũng đơn giản. Nhôm có tính dẻo và khả năng tạo phoi dài, dễ xảy ra hiện tượng phoi bám vào lưỡi cắt (Built-Up Edge – BUE) nếu lựa chọn dao hoặc thông số gia công không phù hợp.
Để đạt được năng suất cao, bề mặt đẹp và kéo dài tuổi thọ dao, người vận hành cần kiểm soát đồng thời dao cắt, tốc độ cắt, lượng chạy dao, khả năng thoát phoi, độ cứng vững và phương pháp làm mát.
Dưới đây là 6 tip quan trọng khi gia công vật liệu nhôm bằng CNC mà xưởng cơ khí nên lưu ý.
1. Chọn dao phay chuyên dụng cho nhôm
Đây là yếu tố đầu tiên cần quan tâm khi gia công nhôm.
Không phải tất cả dao phay CNC đều có hiệu quả giống nhau khi gia công nhôm. Do đặc tính tương đối mềm và dẻo, nhôm có xu hướng bám vào lưỡi dao nếu dao không phù hợp.
Khi gia công nhôm, có thể ưu tiên các loại dao có:
- Lưỡi cắt sắc.
- Góc xoắn phù hợp.
- Rãnh thoát phoi lớn.
- Khả năng thoát phoi tốt.
- Lớp phủ phù hợp với nhôm.
- Số me được lựa chọn theo nguyên công.
Đặc biệt, đối với các nguyên công phay nhôm ở tốc độ cao, dao carbide thường được sử dụng nhờ khả năng duy trì độ cứng và độ sắc của lưỡi cắt ở tốc độ cắt cao.
Dao 2 me hay 3 me?
Đối với nhôm, dao 2 me hoặc 3 me thường được sử dụng tùy theo nguyên công.
Dao ít me tạo nhiều không gian cho phoi thoát ra khỏi rãnh dao. Đây là ưu điểm quan trọng khi gia công các chi tiết nhôm tạo nhiều phoi.
Tuy nhiên, lựa chọn số me cần dựa trên:
- Đường kính dao.
- Tốc độ trục chính.
- Lượng chạy dao.
- Chiều sâu cắt.
- Kiểu gia công.
- Khả năng thoát phoi.
Không nên chỉ dựa vào số me để quyết định loại dao.
2. Sử dụng tốc độ cắt và lượng chạy dao phù hợp
Một trong những sai lầm phổ biến khi gia công nhôm là sử dụng thông số cắt quá thấp với suy nghĩ rằng vật liệu mềm nên cần cắt chậm.
Trên thực tế, nhiều loại nhôm có thể được gia công ở tốc độ cắt tương đối cao nếu máy CNC, dao và hệ thống gá đáp ứng được yêu cầu.
Hai thông số quan trọng là:
Tốc độ trục chính (RPM) và Lượng chạy dao (Feed Rate).
Có thể hình dung mối quan hệ cơ bản:
Feed Rate = RPM × số me × Feed per Tooth
Trong đó:
- RPM: tốc độ quay trục chính.
- Số me: số lưỡi cắt của dao.
- Feed per Tooth: lượng chạy dao trên mỗi răng.
Nếu tốc độ quay cao nhưng lượng chạy dao quá thấp, dao có thể không cắt hiệu quả mà chuyển sang ma sát nhiều hơn. Điều này làm tăng nhiệt và tăng nguy cơ hình thành lẹo dao.
Ngược lại, nếu lượng chạy dao quá cao, tải lên lưỡi cắt tăng và có thể gây rung hoặc mẻ dao.
Lưu ý
Thông số cắt cụ thể phải dựa trên mác nhôm, đường kính dao, loại dao, độ cứng vững của máy và khuyến nghị của nhà sản xuất dao.
3. Ưu tiên khả năng thoát phoi
Đây là một trong những yếu tố quan trọng nhất khi phay nhôm.
Nhôm có thể tạo ra phoi dài và liên tục. Nếu phoi không được đưa ra khỏi vùng cắt, chúng có thể quay lại vùng gia công và bị cắt lại.
Hậu quả có thể bao gồm:
- Bề mặt gia công xấu.
- Tăng nhiệt.
- Phoi bám vào dao.
- Dao nhanh mòn.
- Gãy dao trong trường hợp nghiêm trọng.
- Phoi quấn quanh dao hoặc phôi.
Để cải thiện khả năng thoát phoi, cần chú ý đến:
Hình học dao
Dao có rãnh thoát phoi phù hợp sẽ giúp đưa phoi ra ngoài nhanh hơn.
Số me
Số me ít hơn thường tạo không gian rãnh lớn hơn cho phoi.
Khí nén
Khí nén có thể được sử dụng để thổi phoi ra khỏi vùng cắt, đặc biệt trong các nguyên công phay nhôm tốc độ cao.
Thiết kế đường chạy dao
Đường chạy dao hợp lý cũng giúp hạn chế tình trạng dao quay lại vùng chứa nhiều phoi.
4. Kiểm soát nhiệt và tránh hiện tượng dính phoi
Một vấn đề thường gặp khi gia công nhôm là phoi bám vào lưỡi cắt.
Khi nhôm bị dính vào lưỡi dao, hình học lưỡi cắt bị thay đổi. Dao không còn cắt theo đúng thiết kế ban đầu, từ đó ảnh hưởng đến:
- Độ bóng bề mặt.
- Kích thước chi tiết.
- Lực cắt.
- Tuổi thọ dao.
Để hạn chế hiện tượng này, có thể áp dụng một số giải pháp.
Sử dụng dao sắc
Lưỡi dao sắc giúp quá trình cắt diễn ra hiệu quả hơn, giảm xu hướng cọ xát.
Sử dụng dao phù hợp với nhôm
Dao chuyên dụng cho nhôm thường có hình học và không gian thoát phoi phù hợp hơn.
Kiểm soát thông số cắt
Không nên để dao hoạt động trong vùng thông số khiến vật liệu bị ma sát quá nhiều.
Sử dụng phương pháp làm mát/bôi trơn phù hợp
Tùy nguyên công, có thể sử dụng dung dịch làm mát, MQL hoặc khí nén kết hợp với giải pháp bôi trơn phù hợp.
5. Đảm bảo phôi được gá kẹp chắc chắn
Nhôm có khối lượng riêng thấp hơn nhiều vật liệu kim loại phổ biến như thép, vì vậy khi gá đặt chi tiết, người vận hành cần chú ý đến độ ổn định của phôi.
Gá quá yếu có thể dẫn đến:
- Rung động.
- Xê dịch phôi.
- Sai số kích thước.
- Bề mặt không ổn định.
- Gãy dao.
Nhưng kẹp quá mạnh cũng không phải lúc nào tốt.
Đối với những chi tiết nhôm mỏng, lực kẹp lớn có thể làm chi tiết biến dạng. Sau khi tháo khỏi đồ gá, chi tiết có thể trở lại trạng thái ban đầu và xuất hiện sai lệch kích thước.
Vì vậy, cần lựa chọn:
- Ê tô phù hợp.
- Đồ gá chuyên dụng.
- Điểm kẹp hợp lý.
- Lực kẹp phù hợp.
- Bề mặt tỳ ổn định.
Đối với các chi tiết có thành mỏng hoặc hình dạng phức tạp, thiết kế đồ gá cần được xem xét ngay từ giai đoạn lập quy trình gia công.
6. Chọn phương pháp gia công phù hợp với từng loại nhôm
Không phải loại nhôm nào cũng có tính chất gia công giống nhau.
Nhôm nguyên chất và các hợp kim nhôm có thể khác nhau về:
- Độ cứng.
- Độ dẻo.
- Khả năng tạo phoi.
- Khả năng dẫn nhiệt.
- Khả năng bám dao.
- Khả năng đạt độ bóng bề mặt.
Do đó, trước khi thiết lập chương trình CNC, nên xác định chính xác mác vật liệu nhôm.
Ví dụ, nhôm dùng cho kết cấu có thể có đặc tính gia công khác với nhôm được lựa chọn cho chi tiết chịu lực hoặc các ứng dụng yêu cầu độ bền cao.
Gia công thô
Mục tiêu chính là loại bỏ lượng dư nhanh và ổn định.
Có thể ưu tiên:
- Dao có khả năng thoát phoi tốt.
- Chiều sâu cắt phù hợp.
- Lượng chạy dao hợp lý.
- Đường chạy dao giảm tải đột ngột.
Gia công tinh
Mục tiêu là đạt kích thước và bề mặt theo yêu cầu.
Cần chú ý:
- Độ sắc của dao.
- Độ đảo dao.
- Độ cứng vững.
- Lượng dư tinh.
- Độ ổn định nhiệt.
7. Một số lỗi thường gặp khi gia công nhôm CNC
Ngoài 6 yếu tố trên, người vận hành cũng nên nhận biết những dấu hiệu bất thường trong quá trình gia công.
Dao bị dính nhôm
Nguyên nhân có thể liên quan đến dao không phù hợp, lưỡi dao không đủ sắc, thông số cắt chưa hợp lý hoặc khả năng thoát phoi kém.
Bề mặt xuất hiện vết xước
Có thể do phoi bị kẹt và quay lại vùng cắt, dao bị rung hoặc hệ thống gá chưa đủ cứng vững.
Kích thước không ổn định
Có thể liên quan đến nhiệt, độ đảo dao, độ cứng vững của máy, phôi hoặc đồ gá.
Dao nhanh mòn
Cần kiểm tra lại:
- Tốc độ cắt.
- Lượng chạy dao.
- Chiều sâu cắt.
- Độ đảo dao.
- Phương pháp làm mát.
- Loại dao đang sử dụng.
8. Có nên gia công nhôm bằng phương pháp phay CNC khô?
Nhôm có khả năng dẫn nhiệt tương đối tốt nên trong một số điều kiện có thể áp dụng phay khô.
Tuy nhiên, điều đó không có nghĩa mọi trường hợp gia công nhôm đều nên phay khô.
Phay khô có thể phù hợp khi:
- Dao được thiết kế phù hợp.
- Khả năng thoát phoi tốt.
- Thông số cắt phù hợp.
- Máy có tốc độ trục chính đáp ứng.
- Nhiệt được kiểm soát.
- Có giải pháp thu gom/thổi phoi phù hợp.
Trong các nguyên công cần kiểm soát nhiệt hoặc bề mặt chặt chẽ hơn, có thể cân nhắc dung dịch làm mát hoặc các phương pháp bôi trơn/làm mát phù hợp.
9. Kiểm tra độ đảo của dao trước khi gia công
Độ đảo dao là yếu tố thường bị bỏ qua nhưng có thể ảnh hưởng đáng kể đến chất lượng gia công.
Nếu dao bị đảo:
- Một số răng sẽ chịu tải nhiều hơn.
- Dao mòn không đều.
- Bề mặt có thể xuất hiện vết dao.
- Khả năng kiểm soát kích thước giảm.
- Tuổi thọ dao có thể bị ảnh hưởng.
Do đó, cần kiểm tra sự đồng tâm của hệ thống:
Trục chính → bầu kẹp → collet → dao.
Việc sử dụng bầu kẹp và collet chất lượng phù hợp giúp tăng độ ổn định của quá trình gia công.
10. GBTECH cung cấp dao và phụ kiện phục vụ gia công nhôm CNC
Để gia công nhôm hiệu quả, ngoài máy CNC, doanh nghiệp cần lựa chọn đồng bộ hệ thống dao cắt, bầu kẹp, collet và dụng cụ gá kẹp.
GBTECH cung cấp các nhóm sản phẩm phục vụ gia công cơ khí CNC như:
- Dao phay ngón.
- Dao phay CNC.
- Mảnh insert.
- Bầu kẹp dao.
- Collet.
- Chìa mở.
- Cán nối, chuôi rút.
- Ê tô máy phay CNC.
- Bàn từ.
- Bàn map.
- Đồ gá và phụ kiện CNC.
Khi lựa chọn dao phay nhôm, nên cung cấp cho nhà cung cấp các thông tin như mác nhôm, đường kính dao, số me, máy CNC, tốc độ trục chính, kiểu gia công và yêu cầu bề mặt để có cơ sở lựa chọn sản phẩm và thông số phù hợp.
CÔNG TY CỔ PHẦN THƯƠNG MẠI VÀ PHÁT TRIỂN CÔNG NGHỆ GB VIỆT NAM
Nếu bạn đang cần tìm dụng cụ cắt và phụ kiện cho máy CNC công nghiệp tại Việt Nam, hãy liên hệ GBTECH để được tư vấn dựa trên thông số máy và nhu cầu sử dụng.
GBTech Là công ty chuyên phân phối, mua bán linh kiện, phụ kiện, dụng cụ cơ khí chính xác và bán lẻ các sản phẩm dụng cụ cắt gọt và thiết bị cơ khí mũi khoan, dao phay, ê tô, bầu kẹp, collet, bàn map, bàn từ... từ các thương hiệu lớn trên thế giới.
Với các đối tác như: YG, A-one, Earth-chain, JinYoung, Chin-Chao, WIDIN... chuyên cung cấp dao cụ cắt gọt kim loại, thiết bị công nghiệp. Dịch vụ gia công dụng cụ cắt gọt theo yêu cầu cho các xưởng cơ khí Việt Nam
Liên hệ ngay với chúng tôi để được tư vấn và trải nghiệm sản phẩm công nghệ mới và đa dạng hơn.
🌐 Website: gbtech.com.vn
📞 Hotline: 0985 872 225
📩 Email: tools.gb@gmail.com
📱 Facebook: https://www.fb.com/gbtechtools

- Ê tô dùng cho máy Công nghiệp
- LÀM THẾ NÀO ĐỂ TĂNG TUỔI THỌ VÀ ĐỘ BỀN CHO DỤNG CỤ CẮT GỌT KIM LOẠI?
- ỨNG DỤNG CỦA GIA CÔNG CNC CHO NGÀNH CÔNG NGHIỆP Ô TÔ
- MẢNH INSERT ĐƯỢC SẢN XUẤT NHƯ THẾ NÀO?
- Guide Bushing là gì? Và đâu là sự khác nhau của nó
- Các Phương Pháp Nhiệt Luyện Trong Gia Công Cơ Khí
- Khi Nào Chúng Ta Nên Gia Công Phay CNC Khô
- Kinh Nghiệm Lựa Chọn Số Lưỡi Cắt Cho Dao Phay Gắn Mảnh
- Lời khuyên hữu ích khi gia công ren vật liệu hợp kim Titan
- Vật Liệu Dụng Cụ Cắt Gọt Trong Gia Công Cơ Khí
- Chất Lượng Dao Cắt Đối Với Gia Công Khuôn Mẫu
- Khuôn Mẫu Là Gì? Gia Công khuôn Mẫu Công Nghệ Mới
- GIA CÔNG CƠ KHÍ CHÍNH XÁC VÀ NGÀNH CN SẢN XUẤT Ô TÔ
- Cách Lựa Chọn Đúng Dao Phay Khuôn Mẫu
- 4 phương pháp nhiệt luyện trong gia công cơ khí
- 4 Cách Tính Thời Gian Trong Gia Công Phay, Tiện CNC
- Kỹ Thuật Lắp Công Cụ Gia Công Tiện CNC
- Khoan: Phương Pháp Cơ Bản Để Tạo Lỗ Từ Phôi
- Cách Chọn Ê Tô Máy Phay
- Mũi Taro Là Gì? Phân Loại Mũi Taro
- ĐẦU CHIA ĐỘI VÀ PHÂN LOẠI ĐẦU CHIA ĐỘ
- 4 Cách Tăng Tuổi Thọ Và Độ Bền Cho Dụng Cụ Cắt Gọt
- Ê Tô Trong Ngành Công Nghiệp Cơ Khí?
- Bàn Từ Gá Đặt Phôi Trên Máy CNC
- Khái Quát Về Bàn Map Hay Bàn Rà Chuẩn
Tin cùng loại