
Cách Lựa Chọn Đúng Dao Phay Khuôn Mẫu
Hướng dẫn cách lựa chọn dao phay khuôn mẫu phù hợp: vật liệu dao, lớp phủ, đường kính, số me, chiều dài và thông số cắt cho gia công CNC. Ngành khuôn mẫu được xem là “Nền tảng của nền công nghiệp”, hầu hết các ngành sản xuất công nghiệp như điện tử – bán dẫn, hàng không, phương tiện giao thông vận tải, bao bì, gia dụng đều sử dụng khuôn mẫu như là vật tư tiêu hao trong quá trình sản xuất.
Hướng Dẫn Lựa Chọn Đúng Dao Phay Khuôn Mẫu
Ngành khuôn mẫu được xem là “Nền tảng của nền công nghiệp”, hầu hết các ngành sản xuất công nghiệp như điện tử – bán dẫn, hàng không, phương tiện giao thông vận tải, bao bì, gia dụng đều sử dụng khuôn mẫu như là vật tư tiêu hao trong quá trình sản xuất.
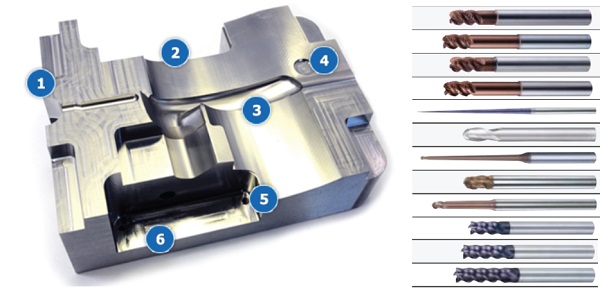
◾ Các dạng khuôn mẫu, phân loại khuôn mẫu
Hiểu biết và lựa chọn đúng dao cụ cắt gọt phù hợp sẽ giúp bạn đạt được chất lượng, độ chính xác và thành công khi gia công trong ngành công nghiệp khuôn mẫu.
Bài viết này sẽ đề cập tới các loại vật liệu khuôn, nên chọn dụng cụ cắt nào và sử dụng chúng ra sao
Vật liệu cấu thành nên một bộ khuôn sẽ bao gồm 3 dải vật liệu chính:
1. Vật liệu tôi cứng (độ cứng từ 30 HRc – 65 HRc)
2. Vật liệu ủ hoặc mềm hơn (độ cứng dưới 30 HRc)
3. Vật liệu điện cực graphite EDM
Vật liệu tôi cứng độ cứng từ 30 HRc – 65 HRc
Bắt đầu với các vật liệu thép có độ cứng lên đến 65 HRc, bốn loại dao phay khuôn mẫu phổ biến và được khuyến nghị sử dụng để gia công vật liệu khuôn đã được tôi cứng
◾ Ball Nose endmill (dao phay cầu)
◾ Toroidal endmill
◾ Bull Nose endmill (dao phay bo góc)
◾ Square endmill (dao phay ngón, dao phay vuông góc)
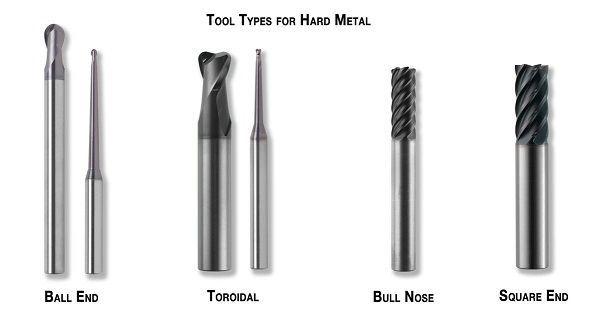
Đối với các đường cắt biên dạng 3-D, dao phay khuôn mẫu luôn được lựa chọn đầu tiên là dao phay cầu hay còn gọi là ballnose endmill. Và dao cầu với các lớp phủ tiên tiến là sự lựa chọn hàng đầu để phay 3 trục/ 5 trục gia công các lỗ và lõi khuôn
Cách tốt nhất để áp dụng dao phay cầu là gia công phay thô chi tiết theo quy trình gia công thô cấp độ Z liên tục. Đây là đường cắt gia công thô chi tiết ở Độ sâu Z không đổi và sử dụng bước X hoặc Y để tạo ra hình dạng ba chiều. Phay thuận là hướng cắt ưa thích. Sử dụng loại đường dẫn dao này giúp giảm lượng nhiệt sinh ra và sẽ tạo ra các vết cắt gần với hình dạng hoàn thiện theo yêu cầu.
Nếu bạn bắt buộc phải sử dụng đường chạy dao raster, hãy đảm bảo không cắt theo đường zíc-zắc của dụng cụ và chỉ sử dụng phương pháp phay thuận. Trong quá trình gia công thô hoặc bán gia công tinh, bước lệch tâm điển hình (chuyển động trục X hoặc Y) chỉ nên áp dụng với 25-40% đường kính của dao cụ.
Chiều sâu cắt dọc trục (chiều sâu Z) phụ thuộc vào độ cứng của chi tiết. Đối với vật liệu có độ cứng từ 30-40 HRc, sử dụng độ sâu Z bằng 10% đường kính dao cắt trên mỗi lần cắt. Đối với vật liệu độ cứng cao hơn 40-50 HRc, sử dụng độ sâu Z là 5% đường kính dao cắt cho mỗi lần vượt qua và đối với vật liệu lớn hơn 50 HRc, sử dụng độ sâu Z là 4% đường kính dao cắt.
Dao phay Toroidal
Dao phay Toroidal ứng dụng phay tốt nhất cho các khu vực chật hẹp như lỗ xoắn và lỗ rib, hoặc khi đường kính dao cụ gần sát với góc bo R của chi tiết cần gia công. Hình dạng Toroidal (hình xuyến) mang lại nhiều lợi thế hơn so với các loại dao phay khác. Những loại dao phay Toroidal này có thể gia công mặt đáy phẳng với bước cắt lớn hơn dao phay cầu nhưng lại phù hợp hơn nhiều khi gia công các vị trí chật hẹp. Bằng cách sử dụng dao 2 me và tiếp xúc bề mặt hình xuyến, các vấn đề về nhiệt và lệch hướng được giảm thiểu.
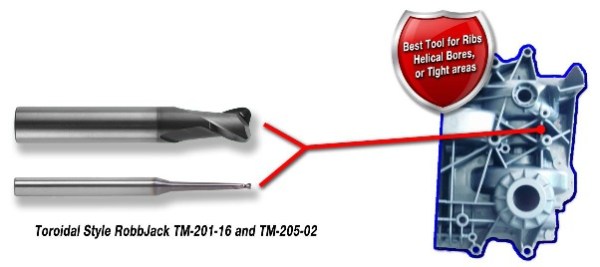
Sử dụng dao phay Toroidal (dao phay hình xuyến) cho các ứng dụng định hình, độ cứng của vật liệu ảnh hưởng đến bước xuyên tâm. Đối với vật liệu 30-50 HRc, sử dụng bước trên 5% đường kính dao trên mỗi pass cắt. Nếu vật liệu cứng hơn 50 HRc, hãy sử dụng bước trên 2%. Trong cả hai trường hợp, có thể sử dụng độ sâu Z bằng 1 lần đường kính của dao cắt trên mỗi lần cắt.
Dao phay bo góc (Bull nose endmill)
Dao phay bo góc phù hợp nhất khi phay đáy phẳng hoặc vách thẳng với không gian gia công lớn nhờ thiết kế nhiều me cắt.
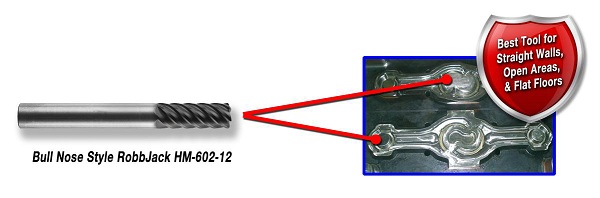
Thiết kế nhiều me cắt cho phép tốc độ cấp liệu nhanh hơn nhưng người lập trình phải giảm thiểu lực cắt và lâp trình đường cắt theo chiều rộng xuyên tâm nhẹ. Dao phay đường kính nhỏ thì lực cắt sẽ thấp hơn, lượng tiếp xúc bề mặt cũng nhỏ hơn so với các dao phay đường kính lớn, do đó khi gia công với các máy công suất thấp, kích thước nhỏ chúng ta nên sử dụng các công cụ có đường kính nhỏ hơn.
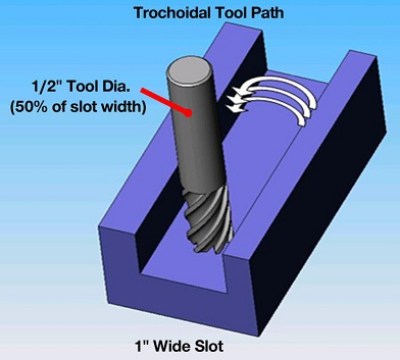
Dao phay góc góc với nhiều lưỡi cắt được áp dụng giống như dao phay Toroidal. Sử dụng cùng bước và độ sâu vết cắt như sơ đồ trên. Dao phay bo góc nhiều me cắt có thể phay các rãnh trên vật liệu tôi cứng khi ứng dụng phay trochoidal hoặc các đường dẫn dao mới kiểm soát góc cắt của dao. Điều quan trọng là đảm bảo lập trình đường kính dao ở khoảng 50% chiều rộng rãnh cần phay để cho phép chuyển động đủ và đảm bảo góc tiếp xúc không tăng và tạo ra quá nhiều nhiệt.
Dao phay ngón (Square Endmill)
Công cụ cuối cùng bạn muốn sử dụng phay cho các vật liệu tôi cứng trước là Dao phay ngón hay còn gọi là Square Endmill. Tất cả lực và nhiệt đều tập trung vào góc cắt của dao. Khi gia công loại bỏ một lượng lớn vật liệu bằng góc nhọn, dao sẽ dễ bị mòn. Vì lý do này, trong ngành khuôn mẫu, dao phay ngón nên được sử dụng để chọn để phay loại bỏ góc R còn sót lại khi gia công bằng dao Bo góc khi chi tiết khuôn yêu cầu các góc vuông.
1. Vì sao lựa chọn dao phay khuôn mẫu lại quan trọng?
Khuôn mẫu thường có độ chính xác cao và hình dạng phức tạp. Một bộ khuôn có thể trải qua nhiều công đoạn từ phay thô, bán tinh đến phay tinh.
Mỗi công đoạn có mục tiêu khác nhau nên loại dao sử dụng cũng có thể khác nhau.
Dao phù hợp giúp:
- Tăng năng suất gia công.
- Giảm thời gian chu kỳ.
- Kiểm soát kích thước tốt hơn.
- Cải thiện chất lượng bề mặt.
- Tăng tuổi thọ dụng cụ.
- Giảm nguy cơ gãy dao.
- Hạn chế thời gian dừng máy.
Ngược lại, nếu sử dụng một loại dao cho mọi công đoạn, doanh nghiệp có thể không khai thác được hết khả năng của máy CNC.
2. Xác định vật liệu khuôn trước khi chọn dao
Đây là bước đầu tiên và rất quan trọng.
Các loại vật liệu thường được sử dụng để chế tạo khuôn gồm:
- Thép khuôn.
- Thép hợp kim.
- Thép dụng cụ.
- Thép không gỉ.
- Nhôm và hợp kim nhôm.
- Một số vật liệu có độ cứng cao sau nhiệt luyện.
Mỗi vật liệu có đặc tính cắt khác nhau.
Ví dụ, nhôm có tính dẫn nhiệt và khả năng tạo phoi khác với thép. Dao phay nhôm thường cần hình học lưỡi cắt và khả năng thoát phoi phù hợp.
Trong khi đó, thép khuôn đã nhiệt luyện có độ cứng cao hơn đáng kể, đòi hỏi lựa chọn vật liệu dao, lớp phủ và thông số cắt phù hợp.
Vì vậy, trước khi mua dao cần xác định rõ:
Mác vật liệu + độ cứng + trạng thái vật liệu sau nhiệt luyện.
3. Chọn dao theo công đoạn gia công
Không có một loại dao phay tối ưu cho tất cả các nguyên công.
Phay thô khuôn mẫu
Mục tiêu của phay thô là loại bỏ phần lớn lượng dư trong thời gian hợp lý.
Có thể ưu tiên:
- Dao phay carbide.
- Dao phay gắn mảnh.
- Dao có nhiều me tùy vật liệu.
- Dao có hình học phù hợp với gia công thô.
Đối với gia công thô, độ bền và khả năng chịu tải của dao thường được chú trọng.
Phay bán tinh
Giai đoạn bán tinh nhằm đưa bề mặt về gần hình dạng cuối cùng.
Lúc này cần cân bằng giữa:
- Năng suất.
- Độ chính xác.
- Chất lượng bề mặt.
- Tuổi thọ dao.
Phay tinh
Phay tinh yêu cầu cao hơn về:
- Độ đảo.
- Độ sắc.
- Độ ổn định.
- Hình học dao.
- Chất lượng bề mặt.
Với bề mặt 3D, dao phay cầu thường được sử dụng trong nhiều ứng dụng.
4. Lựa chọn dao phay ngón hay dao phay cầu?
Đây là câu hỏi thường gặp khi gia công khuôn.
Dao phay ngón
Dao phay ngón phù hợp với nhiều dạng gia công như:
- Phay rãnh.
- Phay hốc.
- Phay mặt.
- Gia công thành.
- Gia công biên dạng.
Đây là loại dao rất phổ biến trong gia công CNC.
Dao phay cầu
Dao phay cầu có đầu cắt dạng bán cầu và thường được sử dụng để gia công:
- Bề mặt cong.
- Bề mặt 3D.
- Hốc khuôn.
- Các vùng chuyển tiếp.
- Hình học phức tạp.
Việc lựa chọn giữa dao phay ngón và dao phay cầu phụ thuộc vào hình dạng chi tiết và chiến lược chạy dao.
5. Chọn đường kính dao phù hợp
Đường kính dao ảnh hưởng đến cả năng suất và khả năng tiếp cận chi tiết.
Dao đường kính lớn
Có ưu điểm:
- Độ cứng vững cao hơn.
- Khả năng bóc vật liệu tốt.
- Phù hợp với gia công thô hoặc các vùng rộng.
Tuy nhiên, dao lớn có thể không tiếp cận được các góc nhỏ hoặc hốc hẹp.
Dao đường kính nhỏ
Có thể tiếp cận:
- Rãnh hẹp.
- Góc nhỏ.
- Hốc sâu.
- Chi tiết có hình học phức tạp.
Nhưng dao nhỏ thường có độ cứng vững thấp hơn và dễ bị ảnh hưởng bởi rung động.
Vì vậy, nguyên tắc thực tế là:
Sử dụng dao có đường kính lớn nhất có thể mà vẫn đáp ứng được hình học của chi tiết.
6. Quan tâm đến chiều dài dao và chiều dài nhô
Một trong những lỗi thường gặp là chọn dao quá dài.
Khi chiều dài nhô dao tăng:
- Độ cứng vững giảm.
- Rung động tăng.
- Khả năng gãy dao tăng.
- Chất lượng bề mặt có thể giảm.
Tuy nhiên, gia công hốc sâu vẫn cần dao có chiều dài phù hợp.
Do đó, nên lựa chọn:
Dao đủ dài để tiếp cận vị trí cần gia công nhưng không dài hơn mức cần thiết.
Trong trường hợp cần dao dài, cần đặc biệt chú ý đến thông số cắt và độ cứng vững của hệ thống.
7. Số me của dao phay khuôn mẫu
Số me ảnh hưởng đến khả năng thoát phoi và lượng chạy dao.
Dao ít me thường tạo không gian rãnh lớn hơn, thuận lợi cho thoát phoi trong một số ứng dụng.
Dao nhiều me có thể cho phép lượng chạy dao cao hơn trong điều kiện phù hợp.
Tuy nhiên, không nên lựa chọn số me chỉ dựa vào số lượng lưỡi cắt.
Cần xét:
- Vật liệu phôi.
- Kiểu gia công.
- Đường kính dao.
- Tốc độ trục chính.
- Lượng chạy dao.
- Khả năng thoát phoi.
Ví dụ, khi gia công nhôm, khả năng thoát phoi thường cần được đặc biệt chú ý. Trong khi đó, dao nhiều me có thể phù hợp với một số nguyên công gia công thép khi điều kiện cắt cho phép.
8. Lựa chọn vật liệu dao
Vật liệu dao ảnh hưởng lớn đến tuổi thọ và khả năng gia công.
HSS
Thép gió có độ dai tốt và phù hợp với một số ứng dụng gia công tốc độ thấp hoặc yêu cầu khả năng chịu va đập.
Carbide
Carbide có độ cứng và khả năng chịu nhiệt cao, được sử dụng rộng rãi trong gia công CNC khuôn mẫu.
Carbide phủ
Lớp phủ phù hợp có thể cải thiện khả năng chống mài mòn và chịu nhiệt trong điều kiện gia công tương ứng.
CBN
CBN có thể được sử dụng cho một số ứng dụng gia công vật liệu có độ cứng cao, đặc biệt trong gia công thép đã tôi.
Việc lựa chọn vật liệu dao cần dựa trên vật liệu khuôn và điều kiện gia công cụ thể.
9. Lớp phủ dao phay khuôn có quan trọng không?
Đối với nhiều loại dao carbide, lớp phủ là yếu tố đáng quan tâm.
Một số hệ lớp phủ thường gặp gồm:
- TiN.
- TiCN.
- TiAlN.
- AlTiN.
- AlCrN.
- Các hệ lớp phủ chuyên dụng.
Lớp phủ có thể giúp:
- Tăng khả năng chống mài mòn.
- Tăng khả năng chịu nhiệt.
- Giảm ma sát trong điều kiện phù hợp.
- Kéo dài tuổi thọ dao.
Tuy nhiên, không phải lớp phủ nào cũng phù hợp với mọi vật liệu.
Dao sử dụng để gia công nhôm và dao dùng cho thép khuôn có thể cần những đặc tính khác nhau.
10. Chọn bán kính góc dao phù hợp
Đối với dao phay ngón, bán kính góc là thông số quan trọng trong gia công khuôn.
Dao có bán kính góc phù hợp có thể:
- Tăng độ bền lưỡi cắt.
- Giảm tập trung ứng suất tại góc.
- Hỗ trợ gia công các biên dạng cần chuyển tiếp.
Đặc biệt trong gia công thô khuôn, dao có bán kính góc có thể được cân nhắc khi cần độ bền lưỡi cắt cao hơn.
Trong khi đó, khi gia công các góc nhỏ, bán kính dao phải được lựa chọn phù hợp với hình học chi tiết.
11. Độ cứng vững của dao và hệ thống gá
Một con dao chất lượng cao nhưng được gá trên hệ thống có độ đảo lớn vẫn khó đạt kết quả tốt.
Cần kiểm soát toàn bộ hệ thống:
Trục chính → bầu kẹp → collet → dao → đồ gá → phôi.
Đặc biệt, cần kiểm tra:
- Độ sạch của côn.
- Tình trạng collet.
- Độ đảo dao.
- Chiều dài nhô.
- Độ chắc chắn của đồ gá.
Đối với gia công tinh khuôn mẫu, độ đảo nhỏ giúp các lưỡi cắt làm việc đồng đều hơn.
12. Chọn dao cho khuôn có độ cứng cao
Khi khuôn đã qua nhiệt luyện, độ cứng vật liệu có thể tăng đáng kể.
Trong trường hợp này, không nên sử dụng thông số hoặc loại dao dành cho vật liệu mềm hơn.
Cần chú ý:
- Cấp carbide.
- Lớp phủ.
- Hình học dao.
- Độ cứng vững.
- Tốc độ cắt.
- Lượng chạy dao.
- Chiều sâu cắt.
Với một số vật liệu có độ cứng cao, CBN có thể được cân nhắc cho những ứng dụng phù hợp.
13. Chọn dao phay cầu cho bề mặt 3D
Dao phay cầu là dụng cụ phổ biến trong gia công khuôn 3D.
Khi lựa chọn dao phay cầu, cần chú ý:
- Đường kính dao.
- Bán kính đầu cầu.
- Chiều dài cắt.
- Chiều dài tổng thể.
- Vật liệu dao.
- Lớp phủ.
- Số me.
- Độ chính xác.
Đối với phay tinh, đường kính dao và bước tiến ngang có ảnh hưởng trực tiếp đến độ nhám bề mặt.
Dao nhỏ có thể tiếp cận hình học tốt hơn nhưng thời gian gia công có thể tăng.
14. Vai trò của thông số cắt khi sử dụng dao phay khuôn
Ngay cả khi chọn đúng dao, thông số cắt không phù hợp vẫn có thể làm giảm tuổi thọ dụng cụ.
Các thông số quan trọng gồm:
Tốc độ cắt
Phải phù hợp với vật liệu phôi và dao.
Tốc độ trục chính
Được tính toán dựa trên tốc độ cắt và đường kính dao.
Lượng chạy dao
Cần đảm bảo dao tạo phoi ổn định.
Chiều sâu cắt
Cần phù hợp với khả năng của dao và máy.
Chiều rộng cắt
Đặc biệt quan trọng trong phay thô.
Thông số cụ thể nên được tham khảo từ nhà sản xuất dao và điều chỉnh dựa trên điều kiện máy thực tế.
15. Làm mát và thoát phoi
Trong gia công khuôn mẫu, phoi không được kiểm soát tốt có thể gây ra hiện tượng cắt lại phoi và làm xấu bề mặt.
Tùy vật liệu và phương pháp gia công, có thể sử dụng:
- Dung dịch làm mát.
- Khí nén.
- MQL.
- Làm mát qua dao nếu máy hỗ trợ.
Đối với hốc sâu, khả năng đưa phoi ra khỏi vùng cắt càng quan trọng.
Không nên để phoi tích tụ trong hốc vì có thể làm tăng nhiệt và tải cắt.
16. Một số lỗi khi lựa chọn dao phay khuôn mẫu
Chọn dao chỉ dựa vào giá
Dao giá rẻ chưa chắc mang lại chi phí gia công thấp.
Chọn dao quá dài
Làm giảm độ cứng vững và tăng rung động.
Chọn đường kính quá nhỏ
Có thể làm tăng thời gian gia công và nguy cơ gãy dao.
Không kiểm tra độ đảo
Độ đảo lớn ảnh hưởng đến cả tuổi thọ dao và chất lượng bề mặt.
Dùng cùng một loại dao cho mọi công đoạn
Phay thô và phay tinh có yêu cầu khác nhau.
Áp dụng thông số cắt không phù hợp
Thông số dành cho thép thông thường không nhất thiết phù hợp với thép khuôn đã nhiệt luyện.
17. Quy trình lựa chọn dao phay khuôn mẫu
Doanh nghiệp có thể áp dụng quy trình lựa chọn theo các bước sau:
Bước 1: Xác định vật liệu khuôn.
Bước 2: Kiểm tra độ cứng vật liệu.
Bước 3: Xác định nguyên công: thô, bán tinh hay tinh.
Bước 4: Xác định hình dạng cần gia công.
Bước 5: Chọn loại dao.
Bước 6: Xác định đường kính dao.
Bước 7: Xác định chiều dài dao và chiều dài nhô.
Bước 8: Chọn vật liệu và lớp phủ.
Bước 9: Kiểm tra bầu kẹp và độ đảo.
Bước 10: Thiết lập thông số cắt theo khuyến nghị của nhà sản xuất.
Bước 11: Gia công thử và kiểm tra.
Bước 12: Chuẩn hóa thông số cho sản xuất.
Quy trình này giúp giảm việc lựa chọn dao theo kinh nghiệm cảm tính và tạo cơ sở để tối ưu hóa quá trình gia công.
18. GBTECH cung cấp dao phay và phụ kiện CNC
GBTECH cung cấp nhiều nhóm dụng cụ cắt gọt và phụ kiện phục vụ gia công CNC, đáp ứng các nhu cầu từ gia công cơ khí thông thường đến gia công khuôn mẫu.
Các nhóm sản phẩm gồm:
- Dao phay CNC.
- Dao phay ngón.
- Dao phay cầu.
- Dao phay gắn mảnh.
- Mảnh Insert.
- Bầu kẹp dao.
- Collet.
- Chìa mở.
- Cán nối.
- Chuôi rút.
- Ê tô máy phay CNC.
- Bàn từ và thiết bị hỗ trợ gá kẹp.
Khi cần lựa chọn dao phay khuôn mẫu, khách hàng nên cung cấp thông tin về vật liệu khuôn, độ cứng, công đoạn gia công, kích thước dao, chiều sâu gia công và loại máy CNC để lựa chọn sản phẩm phù hợp.
*Hướng Dẫn Lựa Chọn Đúng Dao Phay Khuôn Mẫu
CÔNG TY CỔ PHẦN THƯƠNG MẠI VÀ PHÁT TRIỂN CÔNG NGHỆ GB VIỆT NAM
Nếu bạn đang cần tìm dụng cụ cắt và phụ kiện cho máy CNC công nghiệp tại Việt Nam, hãy liên hệ GBTECH để được tư vấn dựa trên thông số máy và nhu cầu sử dụng.
GBTech Là công ty chuyên phân phối, mua bán linh kiện, phụ kiện, dụng cụ cơ khí chính xác và bán lẻ các sản phẩm dụng cụ cắt gọt và thiết bị cơ khí mũi khoan, dao phay, ê tô, bầu kẹp, collet, bàn map, bàn từ... từ các thương hiệu lớn trên thế giới.
Với các đối tác như: YG, A-one, Earth-chain, JinYoung, Chin-Chao, WIDIN... chuyên cung cấp dao cụ cắt gọt kim loại, thiết bị công nghiệp. Dịch vụ gia công dụng cụ cắt gọt theo yêu cầu cho các xưởng cơ khí Việt Nam
Liên hệ ngay với chúng tôi để được tư vấn và trải nghiệm sản phẩm công nghệ mới và đa dạng hơn.
🌐 Website: gbtech.com.vn
📞 Hotline: 0985 872 225
📩 Email: tools.gb@gmail.com
📱 Facebook: https://www.fb.com/gbtechtools

- Ê tô dùng cho máy Công nghiệp
- LÀM THẾ NÀO ĐỂ TĂNG TUỔI THỌ VÀ ĐỘ BỀN CHO DỤNG CỤ CẮT GỌT KIM LOẠI?
- ỨNG DỤNG CỦA GIA CÔNG CNC CHO NGÀNH CÔNG NGHIỆP Ô TÔ
- MẢNH INSERT ĐƯỢC SẢN XUẤT NHƯ THẾ NÀO?
- Guide Bushing là gì? Và đâu là sự khác nhau của nó
- Các Phương Pháp Nhiệt Luyện Trong Gia Công Cơ Khí
- Khi Nào Chúng Ta Nên Gia Công Phay CNC Khô
- 6 Tip Khi Gia Công Vật Liệu Nhôm
- Kinh Nghiệm Lựa Chọn Số Lưỡi Cắt Cho Dao Phay Gắn Mảnh
- Lời khuyên hữu ích khi gia công ren vật liệu hợp kim Titan
- Vật Liệu Dụng Cụ Cắt Gọt Trong Gia Công Cơ Khí
- Chất Lượng Dao Cắt Đối Với Gia Công Khuôn Mẫu
- Khuôn Mẫu Là Gì? Gia Công khuôn Mẫu Công Nghệ Mới
- GIA CÔNG CƠ KHÍ CHÍNH XÁC VÀ NGÀNH CN SẢN XUẤT Ô TÔ
- 4 phương pháp nhiệt luyện trong gia công cơ khí
- 4 Cách Tính Thời Gian Trong Gia Công Phay, Tiện CNC
- Kỹ Thuật Lắp Công Cụ Gia Công Tiện CNC
- Khoan: Phương Pháp Cơ Bản Để Tạo Lỗ Từ Phôi
- Cách Chọn Ê Tô Máy Phay
- Mũi Taro Là Gì? Phân Loại Mũi Taro
- ĐẦU CHIA ĐỘI VÀ PHÂN LOẠI ĐẦU CHIA ĐỘ
- 4 Cách Tăng Tuổi Thọ Và Độ Bền Cho Dụng Cụ Cắt Gọt
- Ê Tô Trong Ngành Công Nghiệp Cơ Khí?
- Bàn Từ Gá Đặt Phôi Trên Máy CNC
- Khái Quát Về Bàn Map Hay Bàn Rà Chuẩn
Tin cùng loại


