
Các Phương Pháp Nhiệt Luyện Trong Gia Công Cơ Khí
Trong gia công cơ khí, có rất nhiều vật liệu các nhau như thép, gang, inox, nhôm .v.v.v. Và vật liệu kim loại thì có rất nhiều loại khác nhau với nhiều độ cứng khác nhau, đó là nhờ quá trình nhiệt luyện trong gia công cơ khí, tìm hiểu các phương pháp nhiệt luyện trong gia công cơ khí: ủ, thường hóa, tôi, ram, thấm cacbon, thấm nitơ và tôi cảm ứng cùng ứng dụng thực tế.
Trong ngành cơ khí chế tạo, nhiệt luyện là một trong những công đoạn quan trọng giúp thay đổi và cải thiện các tính chất cơ học của kim loại. Thông qua việc kiểm soát quá trình nung nóng, giữ nhiệt và làm nguội, vật liệu có thể đạt được độ cứng, độ bền, độ dẻo, khả năng chống mài mòn hoặc khả năng chịu tải phù hợp với yêu cầu sử dụng.
Đặc biệt, đối với các chi tiết được gia công trên máy CNC, máy tiện, máy phay và các thiết bị gia công cơ khí chính xác, nhiệt luyện có thể đóng vai trò quan trọng trong việc nâng cao độ bền và tuổi thọ của sản phẩm.
Vậy nhiệt luyện là gì? Có những phương pháp nhiệt luyện nào phổ biến trong gia công cơ khí? Hãy cùng GBTECH tìm hiểu chi tiết qua bài viết dưới đây.
KHÁI NIỆM VỀ NHIỆT LUYỆN
▪️ ĐỊNH NGHĨA:
+ Nhiệt luyện là công nghệ nung nóng kim loại, hợp kim đến nhiệt độ xác định, giữ nhiệt tại đó trong một thời gian thích hợp rồi sau đó làm nguội với tốc độ quy địnhàđể làm thay đổi tổ chức, do đó nhận được cơ tính và tính chất khác theo ý muốn.
▪️ ĐẶC ĐIỂM
+ Không làm nóng chảy( khác với đúc, hàn)
+ Không làm biến dạng sản phẩm thép (khác với cắt gọt, biến dạng dẻo(rèn, dập)
+ Kết quả của nhiệt luyện được đánh giá bằng thay đổi tổ chức tế vi và cơ tính.
▪️ TÁC DỤNG:
+ Làm tăng độ cứng, độ bền và tính chống mài mòn của thép
+ Cải thiện tính công nghệ:
▪️ CÁC YẾU TỐ ĐẶC TRƯNG:
+ Nhiệt độ nung nóng Tn
+ Thời gian giữ nhiệt tgn
+ Tốc độ nguội Vnguội
1. Nhiệt luyện là gì?
Nhiệt luyện là quá trình sử dụng nhiệt để làm thay đổi tổ chức và tính chất của vật liệu, chủ yếu là kim loại và hợp kim, thông qua các giai đoạn nung nóng, giữ nhiệt và làm nguội theo một chế độ được kiểm soát.
Mục đích của nhiệt luyện không phải là làm thay đổi hình dạng của chi tiết mà chủ yếu nhằm điều chỉnh các tính chất như:
- Độ cứng.
- Độ bền.
- Độ dẻo.
- Độ dai va đập.
- Khả năng chống mài mòn.
- Khả năng chịu tải.
- Khả năng gia công cắt gọt.
- Độ ổn định kích thước.
Trong sản xuất cơ khí, một chi tiết có thể trải qua nhiều công đoạn như rèn, đúc, gia công thô, nhiệt luyện, gia công tinh và xử lý bề mặt tùy theo yêu cầu kỹ thuật.
CÁC PHƯƠNG PHÁP NHIỆT LUYỆN
Phương pháp Ủ
Định nghĩa: Ủ thép là phương pháp nung nóng thép đến nhiệt độ nhất định, giữ nhiệt thời gian rồi làm nguội chậm( cùng lò) với tốc độ < 200độ/1h để đạt được tổ chức cân bằng, với độ cứng thấp nhất, độ dẻo cao nhất
Mục đích:
▪️ Làm giảm độ cứng của thép để phù hợp gia công cắt gọt.
▪️ Làm tăng độ dẻo để dễ gia công áp lực.
▪️ Khử ứng suất bên trong sau các nguyên công gia công cơ khí, đúc, hàn.
▪️ Làm đồng đều về nồng độ trong thép.
▪️ Làm nhỏ hạt thép.

Phương pháp Thường hóa
Định nghĩa: Thường hóa là phương pháp nhiệt luyện bao gồm nung nóng thép đến trạng thái hoàn toàn là austenit (cao hơn Ac3 hay Acm), giữ nhiệt rồi làm nguội trong không khí tĩnh để austenit phân hóa thành tổ chức gần ổn định.
Mục đích:
▪️ Giúp thép có độ cứng cao hơn, độ dẻo thấp hơn so với ủ để phù hợp cho gia công cắt gọt.
▪️ Làm nhỏ hạt thép ( do nguội nhanh hơn ủ)
▪️ Làm mất lưới XeII của thép sau cùng tích vì cơ tính rất xấu.
Phương pháp Tôi
Định nghĩa: Tôi thép là phương pháp nhiệt luyện nung thép đến nhiệt độ cao hơn nhiệt độ tới hạn (Ac1) để làm xuất hiện Austenit, giữ nhiệt rồi làm nguội nhanh để biến nó thành Mactenxit hay các tổ chức không ổn định khác có độ cứng cao
Mục đích: Tăng độ bền, tăng khả năng chịu tải của chi tiết
Phương pháp Ram
Định nghĩa: Ram là phương pháp nhiệt luyện nung nóng thép đã qua tôi đến nhiệt độ thấp hơn Ac1 giữ nhiệt để Mactenxit và Austenit dư phân hoá thành các tổ chức có cơ tính phù hợp rồi làm nguội
Mục đích:
▪️ Làm giảm ứng suất bên trong để không gây ra nứt, cong vênh, gẫy và hư hỏng chi tiết khi làm việc
▪️ Biến tổ chức Mactenxit và Austenit dư thành các tổ chức khác có cơ tính thích hợp với điều kiện làm việc của chi tiết
Với những phương pháp trên thì vật liệu phôi sau quá trình nhiệt luyện sẽ có độ cứng khác nhau, dẫn đến sự lựa chọn về dụng cụ cắt gọt cũng khác nhau.
2. Vì sao nhiệt luyện quan trọng trong gia công cơ khí?
Các chi tiết máy thường phải làm việc trong điều kiện chịu tải, ma sát, va đập hoặc nhiệt độ cao. Nếu vật liệu không có tính chất phù hợp, chi tiết có thể nhanh chóng bị biến dạng, mài mòn hoặc hư hỏng.
Nhiệt luyện giúp điều chỉnh tính chất của vật liệu để phù hợp hơn với điều kiện làm việc.
Ví dụ:
- Bánh răng cần độ cứng và khả năng chống mài mòn cao ở bề mặt.
- Trục máy cần có độ bền và độ dai phù hợp.
- Khuôn dập cần khả năng chịu tải và chống mài mòn.
- Dao và dụng cụ cắt cần độ cứng cao và khả năng giữ lưỡi cắt.
- Chi tiết máy chịu va đập cần cân bằng giữa độ cứng và độ dai.
Vì vậy, lựa chọn đúng phương pháp nhiệt luyện có thể ảnh hưởng trực tiếp đến tuổi thọ, hiệu suất và độ tin cậy của chi tiết cơ khí.
3. Các giai đoạn cơ bản của quá trình nhiệt luyện
Một quy trình nhiệt luyện thông thường có thể bao gồm ba giai đoạn chính:
Giai đoạn 1: Nung nóng
Vật liệu được nung đến nhiệt độ xác định tùy theo thành phần hóa học và mục tiêu xử lý.
Tốc độ nung cần được kiểm soát phù hợp để hạn chế các vấn đề như biến dạng hoặc ứng suất nhiệt.
Giai đoạn 2: Giữ nhiệt
Sau khi đạt đến nhiệt độ yêu cầu, chi tiết được giữ ở nhiệt độ đó trong một khoảng thời gian nhất định.
Mục đích là giúp nhiệt phân bố tương đối đồng đều và tạo điều kiện để tổ chức vật liệu biến đổi theo yêu cầu.
Giai đoạn 3: Làm nguội
Chi tiết được làm nguội theo một chế độ nhất định. Tốc độ và môi trường làm nguội có ảnh hưởng lớn đến tổ chức và tính chất cuối cùng của vật liệu.
Các môi trường làm nguội có thể bao gồm:
- Không khí.
- Dầu.
- Nước.
- Dung dịch polymer.
- Môi trường làm nguội chuyên dụng.
4. Phương pháp ủ – Annealing
Ủ là phương pháp nhiệt luyện thường được sử dụng nhằm làm giảm độ cứng, giảm ứng suất bên trong và cải thiện khả năng gia công của vật liệu.
Trong quá trình ủ, chi tiết được nung đến nhiệt độ thích hợp, giữ nhiệt rồi làm nguội với tốc độ tương đối chậm theo quy trình.
Mục đích của phương pháp ủ
Ủ có thể được sử dụng để:
- Làm mềm vật liệu.
- Giảm ứng suất dư.
- Cải thiện khả năng gia công cắt gọt.
- Làm đồng đều tổ chức vật liệu.
- Chuẩn bị tổ chức cho các bước nhiệt luyện tiếp theo.
Phương pháp này thường được áp dụng cho vật liệu sau đúc, rèn hoặc trước một số công đoạn gia công cơ khí.
Ví dụ, thép sau quá trình gia công hoặc tạo hình có thể được ủ để điều chỉnh tổ chức và giảm độ cứng trước khi thực hiện các công đoạn tiếp theo.
5. Phương pháp thường hóa – Normalizing
Thường hóa là phương pháp nhiệt luyện trong đó thép được nung đến vùng nhiệt độ thích hợp rồi làm nguội trong không khí.
So với ủ, tốc độ làm nguội của thường hóa thường nhanh hơn.
Phương pháp này có thể được sử dụng để:
- Làm đồng đều tổ chức.
- Cải thiện cơ tính của thép.
- Làm nhỏ hạt.
- Giảm ảnh hưởng của tổ chức không đồng đều sau đúc hoặc rèn.
- Chuẩn bị vật liệu cho các công đoạn nhiệt luyện tiếp theo.
Thường hóa thường được sử dụng cho nhiều loại thép carbon và thép hợp kim tùy theo thành phần vật liệu và yêu cầu kỹ thuật.
6. Phương pháp tôi – Quenching
Tôi là phương pháp nhiệt luyện được sử dụng nhằm tăng độ cứng và độ bền của một số loại thép.
Quá trình cơ bản gồm nung thép đến nhiệt độ thích hợp, giữ nhiệt rồi làm nguội nhanh trong môi trường được lựa chọn.
Môi trường tôi có thể là:
- Nước.
- Dầu.
- Dung dịch polymer.
- Một số môi trường chuyên dụng khác.
Tốc độ làm nguội ảnh hưởng lớn đến tổ chức hình thành sau quá trình tôi.
Ưu điểm
Tôi có thể giúp thép đạt độ cứng cao hơn, phù hợp với những chi tiết cần khả năng chống mài mòn.
Hạn chế
Nếu chế độ tôi không phù hợp, chi tiết có thể xuất hiện:
- Biến dạng.
- Nứt.
- Ứng suất dư.
- Thay đổi kích thước.
Do đó, quá trình tôi cần được kiểm soát chặt chẽ, đặc biệt đối với các chi tiết có hình dạng phức tạp hoặc yêu cầu độ chính xác cao.
7. Phương pháp ram – Tempering
Sau khi tôi, thép có thể đạt độ cứng cao nhưng thường đi kèm với ứng suất dư và độ giòn lớn hơn.
Ram thường được thực hiện sau tôi nhằm điều chỉnh lại tổ chức và cơ tính của thép.
Quá trình ram gồm nung chi tiết đã tôi đến nhiệt độ thấp hơn nhiệt độ tới hạn, giữ nhiệt rồi làm nguội theo chế độ phù hợp.
Mục đích của ram là:
- Giảm ứng suất dư.
- Giảm độ giòn.
- Tăng độ dai.
- Điều chỉnh độ cứng.
- Tạo sự cân bằng giữa độ cứng và độ bền.
Tùy nhiệt độ ram, tính chất cuối cùng của vật liệu có thể thay đổi.
Vì vậy, tôi và ram thường được xem là một cặp công đoạn quan trọng trong nhiệt luyện thép.
8. Tôi và ram cao – Tôi cải thiện
Trong một số trường hợp, thép được tôi sau đó ram ở nhiệt độ tương đối cao nhằm đạt được sự kết hợp tốt giữa độ bền và độ dai.
Phương pháp này thường được áp dụng cho các chi tiết máy cần chịu tải và va đập, chẳng hạn:
- Trục.
- Thanh truyền.
- Bulông cường độ cao.
- Một số chi tiết chịu tải của máy móc.
Mục tiêu là không chỉ đạt độ cứng cao mà còn đảm bảo vật liệu có độ dai và khả năng chịu tải phù hợp.
9. Phương pháp thấm cacbon – Carburizing
Thấm cacbon là một phương pháp nhiệt luyện hóa – nhiệt luyện nhằm tăng hàm lượng carbon ở lớp bề mặt của chi tiết thép.
Sau quá trình thấm, chi tiết thường tiếp tục được nhiệt luyện để tạo ra:
- Bề mặt có độ cứng cao.
- Lõi có độ dai tương đối tốt.
- Khả năng chống mài mòn cao.
Phương pháp này thường được sử dụng cho các chi tiết như:
- Bánh răng.
- Trục.
- Chốt.
- Chi tiết truyền động.
- Các bộ phận cần chống mài mòn bề mặt.
Đây là phương pháp hữu ích khi chi tiết cần bề mặt cứng nhưng vẫn duy trì độ dai cần thiết ở phần lõi.
10. Phương pháp thấm nitơ – Nitriding
Thấm nitơ là phương pháp đưa nitơ vào lớp bề mặt của vật liệu để tạo ra lớp có độ cứng và khả năng chống mài mòn cao.
Một ưu điểm của thấm nitơ là quá trình có thể được thực hiện ở nhiệt độ tương đối thấp hơn so với một số phương pháp thấm khác, nhờ đó có thể hạn chế một phần biến dạng trong những điều kiện thích hợp.
Thấm nitơ thường được ứng dụng cho:
- Trục.
- Bánh răng.
- Khuôn.
- Chi tiết máy chịu mài mòn.
- Các chi tiết yêu cầu độ cứng bề mặt cao.
11. Phương pháp thấm carbon-nitơ
Thấm carbon-nitơ là phương pháp đưa đồng thời carbon và nitơ vào lớp bề mặt của thép.
Phương pháp này có thể tạo ra lớp bề mặt có độ cứng cao và khả năng chống mài mòn tốt.
Thấm carbon-nitơ thường được cân nhắc cho các chi tiết nhỏ hoặc chi tiết cần lớp bề mặt có tính chất phù hợp với điều kiện làm việc cụ thể.
12. Nhiệt luyện bề mặt bằng cảm ứng
Tôi cảm ứng sử dụng hiện tượng cảm ứng điện từ để nung nóng nhanh lớp bề mặt của chi tiết, sau đó thực hiện làm nguội theo chế độ phù hợp.
Ưu điểm của phương pháp này là có thể tập trung xử lý ở vùng bề mặt cần thiết mà không nhất thiết phải nhiệt luyện toàn bộ chi tiết theo cùng một cách.
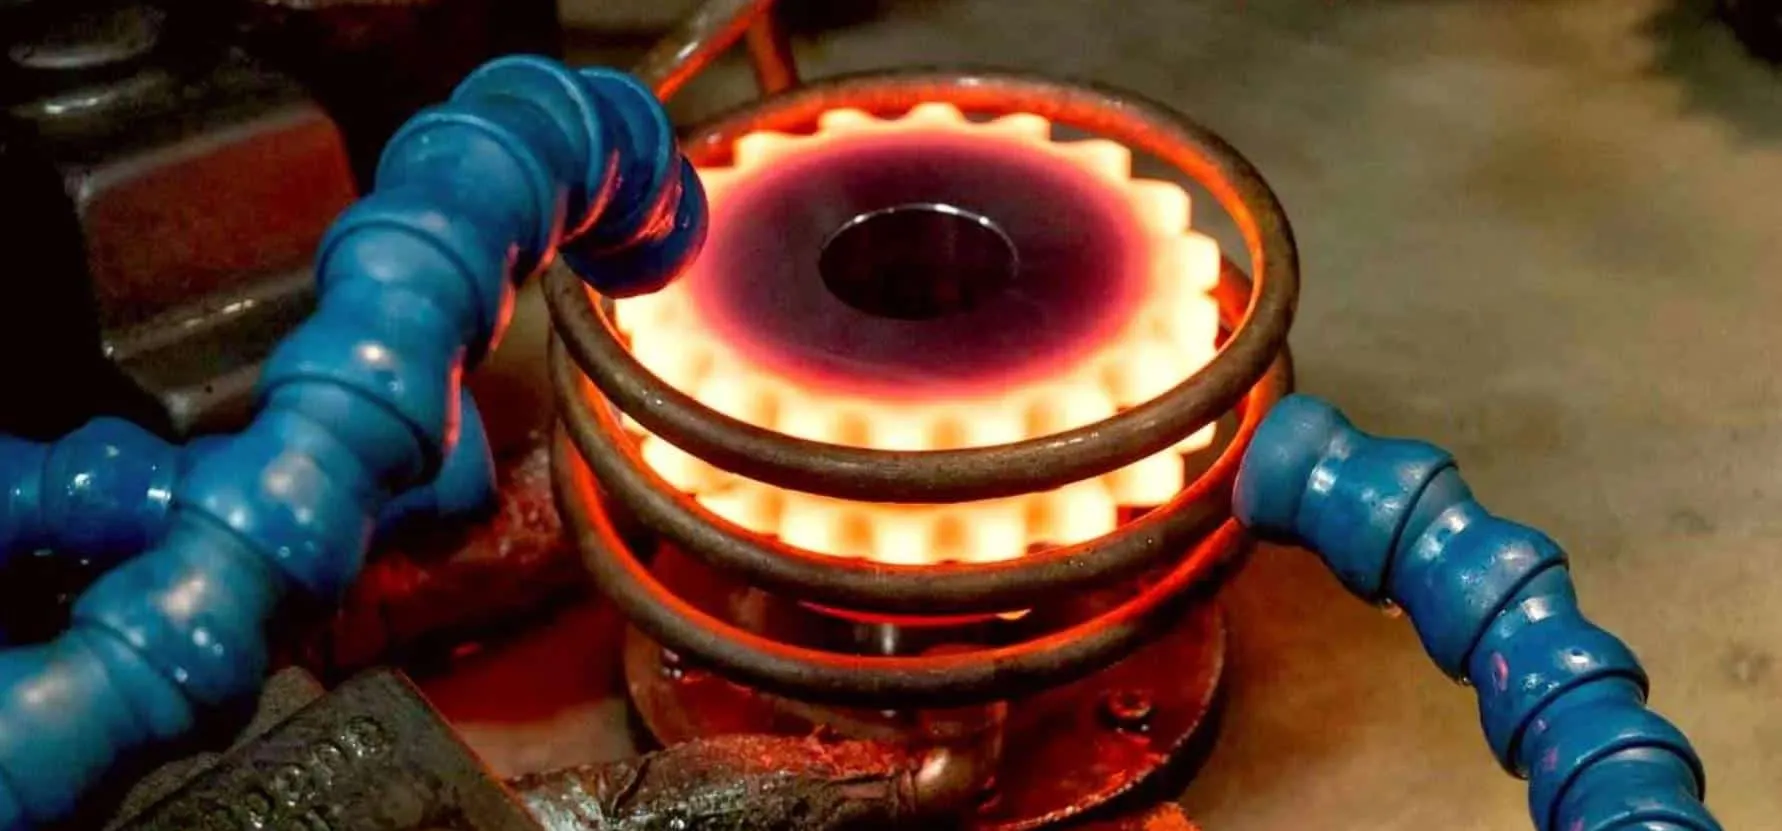
Phương pháp tôi cảm ứng thường được sử dụng cho:
- Trục.
- Bánh răng.
- Con lăn.
- Chi tiết truyền động.
- Các bề mặt chịu mài mòn.
Chiều sâu lớp tôi có thể được kiểm soát thông qua các thông số của quá trình, thiết kế cuộn cảm và điều kiện gia nhiệt.
13. Phân biệt nhiệt luyện thể tích và nhiệt luyện bề mặt
Có thể chia các phương pháp xử lý nhiệt thành hai nhóm lớn:
Nhiệt luyện thể tích
Mục tiêu là thay đổi tổ chức và cơ tính trên phần lớn hoặc toàn bộ tiết diện của chi tiết.
Các phương pháp tiêu biểu:
- Ủ.
- Thường hóa.
- Tôi.
- Ram.
Nhiệt luyện bề mặt
Mục tiêu là tạo ra tính chất đặc biệt ở lớp bề mặt trong khi phần lõi vẫn duy trì độ dai hoặc cơ tính cần thiết.
Một số phương pháp:
- Tôi cảm ứng.
- Thấm cacbon.
- Thấm nitơ.
- Thấm carbon-nitơ.
Việc lựa chọn phương pháp phụ thuộc vào yêu cầu làm việc của từng chi tiết.
14. Nhiệt luyện ảnh hưởng thế nào đến gia công CNC?
Nhiệt luyện và gia công CNC thường có mối quan hệ chặt chẽ trong quy trình sản xuất cơ khí.
Tùy vào chi tiết, quy trình có thể được bố trí theo dạng:
Phôi → Gia công thô → Nhiệt luyện → Gia công tinh → Kiểm tra
Hoặc một số chi tiết có thể cần xử lý nhiệt và gia công ở các giai đoạn khác nhau.
Sau nhiệt luyện, độ cứng của vật liệu có thể tăng lên đáng kể. Khi đó, việc lựa chọn dụng cụ cắt trở nên đặc biệt quan trọng.
Có thể cần sử dụng:
- Dao carbide.
- Dao phủ chuyên dụng.
- CBN.
- Ceramic.
- Dụng cụ mài.
Các thông số cắt cũng cần được điều chỉnh phù hợp với độ cứng và đặc tính của vật liệu sau nhiệt luyện.
15. Những yếu tố cần kiểm soát khi nhiệt luyện
Để đạt được kết quả ổn định, quá trình nhiệt luyện cần kiểm soát nhiều yếu tố:
Nhiệt độ
Nhiệt độ nung phải phù hợp với vật liệu và phương pháp xử lý.
Thời gian giữ nhiệt
Thời gian giữ nhiệt ảnh hưởng đến quá trình chuyển biến tổ chức.
Tốc độ nung
Nung quá nhanh có thể gây chênh lệch nhiệt độ và ứng suất nhiệt trong một số trường hợp.
Tốc độ làm nguội
Đây là yếu tố quan trọng, đặc biệt trong quá trình tôi.
Môi trường nhiệt luyện
Khí quyển lò và môi trường làm nguội có thể ảnh hưởng đến bề mặt và tổ chức của chi tiết.
Biến dạng và ứng suất dư
Các chi tiết có hình dạng phức tạp cần được thiết kế và lựa chọn quy trình nhiệt luyện phù hợp để hạn chế biến dạng.
16. Lựa chọn phương pháp nhiệt luyện phù hợp
Không có một phương pháp nhiệt luyện duy nhất phù hợp cho mọi chi tiết.
Khi lựa chọn, cần xem xét:
- Thành phần vật liệu.
- Kích thước chi tiết.
- Hình dạng chi tiết.
- Độ cứng yêu cầu.
- Độ sâu lớp cứng.
- Khả năng chống mài mòn.
- Độ dai cần thiết.
- Điều kiện làm việc.
- Yêu cầu về độ chính xác kích thước.
- Quy trình gia công trước và sau nhiệt luyện.
Đối với các chi tiết quan trọng, chế độ nhiệt luyện nên được xây dựng dựa trên tiêu chuẩn kỹ thuật và đặc tính thực tế của vật liệu.
17. GBTECH – Dụng cụ và giải pháp phục vụ gia công cơ khí CNC
Sau nhiệt luyện, nhiều chi tiết có độ cứng cao hơn và yêu cầu dụng cụ gia công phù hợp. Việc lựa chọn đúng dao cắt, bầu kẹp, collet và thiết bị gá kẹp có thể ảnh hưởng đáng kể đến hiệu quả gia công.
GBTECH cung cấp nhiều sản phẩm phục vụ ngành cơ khí CNC như:
- Dao phay CNC.
- Dao phay ngón.
- Dụng cụ cắt gọt.
- Mảnh Insert.
- Bầu kẹp dao.
- Collet.
- Chìa mở.
- Cán nối.
- Chuôi rút.
- Ê tô máy phay CNC.
- Ê tô cường lực.
- Ê tô thủy lực.
- Các loại phụ kiện máy CNC.
CÔNG TY CỔ PHẦN THƯƠNG MẠI VÀ PHÁT TRIỂN CÔNG NGHỆ GB VIỆT NAM
Nếu bạn đang cần tìm dụng cụ cắt và phụ kiện cho máy CNC công nghiệp tại Việt Nam, hãy liên hệ GBTECH để được tư vấn dựa trên thông số máy và nhu cầu sử dụng.
GBTech Là công ty chuyên phân phối, mua bán linh kiện, phụ kiện, dụng cụ cơ khí chính xác và bán lẻ các sản phẩm dụng cụ cắt gọt và thiết bị cơ khí mũi khoan, dao phay, ê tô, bầu kẹp, collet, bàn map, bàn từ... từ các thương hiệu lớn trên thế giới.
Với các đối tác như: YG, A-one, Earth-chain, JinYoung, Chin-Chao, WIDIN... chuyên cung cấp dao cụ cắt gọt kim loại, thiết bị công nghiệp. Dịch vụ gia công dụng cụ cắt gọt theo yêu cầu cho các xưởng cơ khí Việt Nam
Liên hệ ngay với chúng tôi để được tư vấn và trải nghiệm sản phẩm công nghệ mới và đa dạng hơn.
🌐 Website: gbtech.com.vn
📞 Hotline: 0985 872 225
📩 Email: tools.gb@gmail.com
📱 Facebook: https://www.fb.com/gbtechtools

- Ê tô dùng cho máy Công nghiệp
- LÀM THẾ NÀO ĐỂ TĂNG TUỔI THỌ VÀ ĐỘ BỀN CHO DỤNG CỤ CẮT GỌT KIM LOẠI?
- ỨNG DỤNG CỦA GIA CÔNG CNC CHO NGÀNH CÔNG NGHIỆP Ô TÔ
- MẢNH INSERT ĐƯỢC SẢN XUẤT NHƯ THẾ NÀO?
- Guide Bushing là gì? Và đâu là sự khác nhau của nó
- Khi Nào Chúng Ta Nên Gia Công Phay CNC Khô
- 6 Tip Khi Gia Công Vật Liệu Nhôm
- Kinh Nghiệm Lựa Chọn Số Lưỡi Cắt Cho Dao Phay Gắn Mảnh
- Lời khuyên hữu ích khi gia công ren vật liệu hợp kim Titan
- Vật Liệu Dụng Cụ Cắt Gọt Trong Gia Công Cơ Khí
- Chất Lượng Dao Cắt Đối Với Gia Công Khuôn Mẫu
- Khuôn Mẫu Là Gì? Gia Công khuôn Mẫu Công Nghệ Mới
- GIA CÔNG CƠ KHÍ CHÍNH XÁC VÀ NGÀNH CN SẢN XUẤT Ô TÔ
- Cách Lựa Chọn Đúng Dao Phay Khuôn Mẫu
- 4 phương pháp nhiệt luyện trong gia công cơ khí
- 4 Cách Tính Thời Gian Trong Gia Công Phay, Tiện CNC
- Kỹ Thuật Lắp Công Cụ Gia Công Tiện CNC
- Khoan: Phương Pháp Cơ Bản Để Tạo Lỗ Từ Phôi
- Cách Chọn Ê Tô Máy Phay
- Mũi Taro Là Gì? Phân Loại Mũi Taro
- ĐẦU CHIA ĐỘI VÀ PHÂN LOẠI ĐẦU CHIA ĐỘ
- 4 Cách Tăng Tuổi Thọ Và Độ Bền Cho Dụng Cụ Cắt Gọt
- Ê Tô Trong Ngành Công Nghiệp Cơ Khí?
- Bàn Từ Gá Đặt Phôi Trên Máy CNC
- Khái Quát Về Bàn Map Hay Bàn Rà Chuẩn
Tin cùng loại